Esta norma se aplica a las tuberías de acero onduladas de doble capa brazadas, destinadas a tuberías de sistemas hidráulicos de cosechadoras, tractores, automóviles, frigoríficos domésticos, etc.
1. Surtido
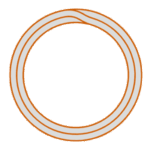
1.1. La forma, dimensiones y masa de 1 m de tuberías deben corresponder a las indicadas en la Fig. 1 y en la Tabla 1.
Tabla 1 Tamaños y pesos
| Diámetro exterior | Peso, kg/metro | ||
| Espesor de pared | 0.7 | 0.8 | 0.9 |
| 3 | 0.040 | – | – |
| 4 | 0.057 | 0.063 | – |
| 4.75 | 0.070 | – | – |
| 5 | 0.074 | 0.083 | – |
| 6 | 0.091 | 0.103 | – |
| 8 | 0.126 | 0.142 | 0.158 |
| 10 | 0.161 | 0.182 | 0.202 |
| 12 | – | – | 0.246 |
| 14 | – | – | 0.291 |
| 15 | – | – | 0.313 |
1.2. La longitud de la tubería se fabrica:
dimensional – de 3 a 6 m; según solicitud del cliente, se permite fabricar tuberías calibradas de hasta 9 m de longitud;
no dimensional – de 1 a 6 m; a solicitud del usuario, se permite fabricar tuberías no dimensionales de más de 6 m;
múltiples – dentro de los límites de las tuberías no dimensionales con una multiplicidad de al menos 100 mm.
La tolerancia por cada corte de longitud múltiple no debe ser superior a 5 mm. A solicitud del consumidor, se admite otra tolerancia.
1.3. Las desviaciones límites a lo largo de la longitud de los tubos calibrados y múltiples no deben exceder +10 mm.
1.4. Las desviaciones límites en el diámetro exterior y el espesor de pared no deben exceder las especificadas en la Tabla 2.
A solicitud del cliente, se fabrican tuberías de precisión aumentada: con un diámetro de 10 mm con una desviación máxima en diámetro ± 0,05; diámetro de hasta 6 mm con una desviación máxima en el espesor de pared de no más de (-0,07, +0,05) mm.
1.5. A solicitud del consumidor, las tuberías se fabrican con una tolerancia desplazada para el diámetro exterior, mientras que las desviaciones máximas se establecen por acuerdo del fabricante con el consumidor y no deben exceder la desviación bilateral total indicada en la Tabla 2. En este caso,
Tabla 2 Tamaños y tolerancias mm
| Diámetro exterior | Tolerancias de DE | Espesor de pared Tolerances | ||
| Normal | Alta | Normal | Alta | |
| Inferior a 6 | +0.10 -0.12 | +0.05 -0.07 | +/-0.13 | +/-0.10 |
| 6 y superior | +0.10 -0.12 | +0.05 -0.07 | +/-0.10 | +/-0.07 |
| de 10 a 15 | +0.12 -0.14 | +/-0.08 | +/-0.10 | +/-0.07 |
1.6. La ovalidad y la diferencia en las tuberías no deben conducir a que las dimensiones de las tuberías superen las desviaciones límites, respectivamente, para el diámetro exterior y el espesor de pared.
1.7. La curvatura de las tuberías por 1 m de longitud no debe exceder 6 mm para tuberías de precisión normal y 5 mm para tuberías de fabricación de alta precisión.
A solicitud del cliente, la curvatura de las tuberías no debe exceder 3 mm por 1 m de longitud.
1.8. Los extremos de las tuberías deben cortarse en ángulo recto. Los extremos de las tuberías calibradas deben limpiarse de las rebabas. A solicitud del consumidor, se permite fabricar tuberías calibradas sin desbarbado.
Ejemplos de marcado:
Tubería de diámetro exterior 8 mm y espesor de pared 0,7 mm, longitud 3000 mm, fabricada en acero 08kp:
Pipe 8 х0,7х3000-08кп GOST 11249-80
Lo mismo, longitud múltiplo de 100 mm:
Pipe 8×0.7x100kr-08kp GOST 11249-80
Lo mismo, longitud no dimensional:
Pipe 8х0,7-08кп GOST 11249-80
En la notación de las tuberías de precisión aumentada, después de la palabra «tubería» se añade la letra «P»; las tuberías de la más alta categoría de calidad – «B», por ejemplo:
Pipe P 8х0,7-08кп GOST 11249-80
Pipe In 8х0,7х7950-08кп GOST 11249-80
2. REQUISITOS TÉCNICOS
2.1. Las tuberías se fabrican de acuerdo con los requisitos de esta norma según los reglamentos tecnológicos aprobados según el procedimiento establecido.
Las tuberías se fabrican de banda de acero de los grados 08kp y 10 de acuerdo con GOST 1050-88 y 08Yu según GOST 9045-93.
2.2. Las tuberías deben estar soldadas con cobre sobre toda la superficie de contacto de las capas en una atmósfera protectora.
No se admiten bordes encolados.
Se admiten capas deficientes insignificantes, si no causan la formación de corrugaciones y abultamientos en el doblado realizado de acuerdo con los requisitos del punto 2.9.
2.3. Las superficies exterior e interior de las tuberías deben estar libres de grietas, capturas, defectos, delaminaciones y óxido.
Se admiten rayaduras, conchas, arañazos y abolladuras dentro de los límites de variación del espesor de pared; reaports locales insignificantes de cobre dentro de los límites de desviación del diámetro exterior; color de superficie no uniforme.
En la superficie interior de las tuberías no debe haber suciedad ni productos de combustión de lubricantes, mientras que la contaminación residual de la superficie interior no debe exceder 0,350 g / m2.
A solicitud del consumidor, la contaminación residual de la superficie interior de las tuberías no debe exceder 0,177 g/m2.
2.4. Las propiedades mecánicas del metal de la tubería deben cumplir con las normas especificadas en la Tabla 3.
A solicitud del consumidor, el alargamiento relativo () para tuberías con diámetro de hasta 6 mm debe ser al menos 30%, para tuberías con diámetro de más de 6 mm, del grado de acero 08kp – al menos 27%, del grado de acero 10 – no menos de 26%.
| Grado de acero | DE, mm | Tracción, MPa | Alargamiento, % |
|---|---|---|---|
| 08кп, 08Ю | 6 y menos | 294 | 29 |
| Superior a 6 | 26 | ||
| 10 | 6 & less | 26 | |
| Superior a 6 | 25 |
2.5. A solicitud del cliente, las tuberías se fabrican con una superficie exterior galvanizada. El espesor del revestimiento de zinc debe ser al menos 12 micras.
2.6. Las tuberías deben resistir una presión hidráulica de 18,4 MPa (180 kgf/cm2 ). A solicitud del cliente, las tuberías deben resistir una presión hidráulica de 35,7 MPa (350 kgf/cm2).
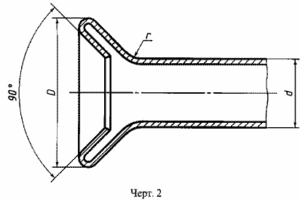
2.7. Las tuberías deben resistir el abocardado doble sin aparición de grietas y delaminaciones a un radio de transición exterior r= 1,0 ± 0,2 mm.
El diámetro del pico de flanco formado en el abocardado doble debe corresponder al indicado en la Tabla 4.
| DE del tubo (mm) | Diámetro de abocardado (mín., mm) | DE del tubo (mm) | Diámetro de abocardado (mín., mm) | DE del tubo (mm) | Diámetro de abocardado (mín., mm) |
|---|---|---|---|---|---|
| 3 | 4.2 | 6 | 8.5 | 12 | 15.5 |
| 4 | 5.6 | 8 | 10.8 | 14 | 16.7 |
| 5 | 7.0 | 10 | 13.5 | 15 | 17.8 |
2.8. Las tuberías deben resistir el aplanamiento sin rasgar el borde exterior hasta una distancia entre los planos de aplanamiento igual a 4S (S- el espesor de pared nominal).
Las tuberías que tengan un alargamiento relativo de al menos 30% deben resistir el aplanamiento hasta una distancia entre los planos de aplanamiento de 3S.
2.9. Las tuberías deben resistir el doblado alrededor del mandril con un radio igual a tres diámetros exteriores.
2.10. Las tuberías deben resistir el ensanche hasta que el diámetro exterior aumente un 20%.
3. REGLAS DE ACEPTACIÓN
3.1. Las tuberías se aceptan en lotes. El lote consistirá en tuberías del mismo tamaño en diámetro, espesor de pared y grado de acero y estará amparado por un documento de calidad que contenga:
- La marca comercial o el nombre del fabricante y su marca comercial;
- Nombre de la empresa consumidora;
- Designación de esta norma;
- El tamaño de las tuberías;
- Grado de acero;
- Número de colada o lote, la composición química del metal de las tuberías de acuerdo con el documento de calidad del fabricante de la palanquilla;
- Metraje y número de tuberías en piezas;
- Resultados de los ensayos.
El número de tuberías en un lote no debe exceder 500 piezas.
3.2. En caso de desacuerdo al evaluar la calidad de la composición química del metal, se selecciona una tubería del lote para inspección.
3.3. La comprobación de la superficie exterior, las dimensiones y la calidad de la soldadura se realiza en cada tubería del lote.
3.4. Para comprobar la contaminación de la superficie interior, se toma una tubería del lote. El control de la contaminación de la superficie interior de las tuberías se realiza a solicitud del consumidor.
3.5. Para los ensayos de las tuberías a tracción, deflexión doble, aplanamiento, doblado, ensanche, presión hidráulica hasta rotura, y para comprobar el espesor del revestimiento de zinc, se toman dos tuberías del lote. El ensayo de las tuberías a ensanche se realiza a solicitud del consumidor.
3.6. Para el ensayo de las tuberías con presión hidráulica, se toma al menos el 1% de las tuberías del lote.
3.7. Al recibir resultados insatisfactorios de los ensayos, incluso en uno de los indicadores, se repiten los ensayos con el doble número de tuberías seleccionadas del mismo lote.
Los resultados de los ensayos repetidos se aplican a todo el lote.
4. MÉTODOS DE ENSAYOS
4.1. Para el control de calidad, se corta una muestra de cada tubería seleccionada.
4.2. La composición química del acero se determina de acuerdo con GOST 22536.0-87, GOST 22536.1-88, GOST 22536.2-87, GOST 22536.3-88, GOST 22536.4-88, GOST 22536.5-87, GOST 22536.6-88. Las muestras para determinar la composición química se seleccionan de acuerdo con GOST 7565-81.
4.3. El examen de la superficie exterior se realiza sin el uso de dispositivos de aumento.
4.4. La contaminación residual de la superficie interior de las tuberías se controla pesando la muestra en una balanza analítica antes de lavar la superficie interior de la tubería con un disolvente de una longitud de 0,5-1 m, enrollada en espiral, y después de lavarla y secarla. Como disolvente, se utiliza gasolina B-70 de acuerdo con GOST 3134-78 o hladon 113 según GOST 23844-79.
4.4a. El control del espesor del revestimiento de zinc se realiza mediante el método de gota de acuerdo con GOST 9.302-88.
4.5. La calidad de la soldadura de las tuberías se comprueba mediante métodos de control no destructivos según la documentación técnica. En caso de desacuerdos que surjan al controlar las tuberías por métodos no destructivos, se realiza un ensayo de doblado.
4.6. La longitud se mide con una cinta métrica según GOST 7502-98.
El diámetro exterior de las tuberías y el espesor de pared se miden con un micrómetro de acuerdo con GOST 6507-90.
La curvatura de las tuberías se mide con una regla de calibración de acuerdo con GOST 8026-92 y una sonda para ND.
4.7. El ensayo de tracción se realiza según GOST 10006-80 sobre una muestra corta en forma de un trozo de tubería.
4.8. El ensayo de doble cara se realizará de acuerdo con los requisitos del punto 2.8.
4.9. El ensayo de aplanamiento se realiza de acuerdo con GOST 8695-75. Al ensayar, el borde exterior debe pasar por la línea de mayor doblado.
4.10. El ensayo de doblado se realiza según GOST 3728-78 con el uso de material de relleno.
4.11. El ensayo de ensanche se realiza de acuerdo con GOST 8694-75 utilizando un cono cónico de 1:10.
Las tuberías sometidas al ensayo de ensanche no se someten a un ensayo de aplanamiento.
4.12. El ensayo hidráulico de las tuberías se realiza de acuerdo con GOST 3845-75 con un tiempo de mantenimiento de al menos 5 s.
El ensayo de las tuberías con presión hidráulica hasta la destrucción se realiza según la documentación técnica.
5. MARCADO, EMBALAJE, TRANSPORTE Y ALMACENAMIENTO
5.1. Marcado, embalaje, transporte y almacenamiento de las tuberías – según GOST 10692-80.
5.1.1. Mediante acuerdo del fabricante y el consumidor, se permite embalar las tuberías en paquetes o fardos. En este caso, las tuberías deben unirse con alambre de acuerdo con GOST 3282-74 en tres lugares, envolverse a lo largo de la longitud y en los extremos con papel aceitado de acuerdo con GOST 8828-89, y luego con material de embalaje (esteras, tela no tejida, recortes o fibras artificiales) alambre de acuerdo con GOST 3282-74 en al menos tres lugares.
5.2. Embalaje de las tuberías – a solicitud del consumidor.
5.2.1. Cada lote se ata con alambre según GOST 3282-74 o fleje de acuerdo con GOST 3560-73 en al menos cuatro lugares.
5.2.2. Las tuberías se entregan en paquetes compuestos de varios lotes, siendo un mismo grado de acero con un número total en un paquete que no excede 15 000 m.
5.2.3. Para evitar la entrada de humedad y suciedad en las tuberías, cada paquete de tuberías debe envolverse a lo largo de toda su longitud en dos capas con papel parafinado de acuerdo con GOST 9569-79 o papel betuminoso de acuerdo con GOST 515-77. En los extremos del paquete, el papel debe sellarse cuidadosamente, luego los extremos del paquete deben envolverse con una tela de embalaje de acuerdo con GOST 30090-93 o con una tela de fibras artificiales o no tejidas, materiales de película a una distancia no menor de 1 m de cada extremo. Las tuberías embaladas deben colocarse en rejillas de madera y atarse firmemente con fleje de embalaje según GOST 3560-73 o alambre según GOST 3282-74. La distancia entre las ataduras no debe ser más de 1,5 m. La longitud de una rejilla debe ser al menos dos ataduras. Las rejillas deben sobresalir más allá de los extremos del fardo por una longitud no superior a 30 mm.