0. PRÓLOGO
0.1 Esta norma india fue adoptada por la Indian Standards Institution el 15 de julio de 1976, tras la aprobación del borrador finalizado por el Comité de Sección de Tubos, Tuberías y Racores de Acero por parte del Consejo de División de Estructuras y Metales.
0.2 Desde hacía tiempo se sentía una necesidad de tubos de acero brazados con cobre utilizados especialmente en las industrias del automóvil, la refrigeración y las estufas para conductos de combustible, conductos de freno, conductos de aceite y en unidades de calefacción y refrigeración. Se espera que esta norma proporcione la orientación necesaria a la industria y a los usuarios.
0.3 En la elaboración de esta norma se ha obtenido asistencia de la norma ASTM : A 254-1970 «Especificación para tubería de acero brazada con cobre», publicada por la American Society for Testing and Materials.
0.4 A efectos de decidir si se cumple un requisito particular de esta norma, el valor final, observado o calculado, que exprese el resultado de un ensayo o análisis, se redondeará de acuerdo con IS : 2-1960*. El número de cifras significativas conservadas en el valor redondeado debe ser el mismo que el del valor especificado en esta norma.
1. OBJETO
1.1 Esta norma cubre dos clases de tubos de acero brazados con cobre, adecuados para usos generales de ingeniería, particularmente en las industrias del automóvil, la refrigeración y las estufas para conductos de combustible, conductos de freno, conductos de aceite, unidades de calefacción y refrigeración, etc.
2. SUMINISTRO DEL MATERIAL 2.1 Los requisitos generales relativos al suministro de tubos de acero brazados con cobre se ajustarán a IS : 1387-1967.
3. FABRICACIÓN
3.1 El acero será acero muerto por aluminio, efervescente o tapado, y se fabricará por el procedimiento de hogar abierto, horno eléctrico, oxígeno básico o una combinación de estos procesos.
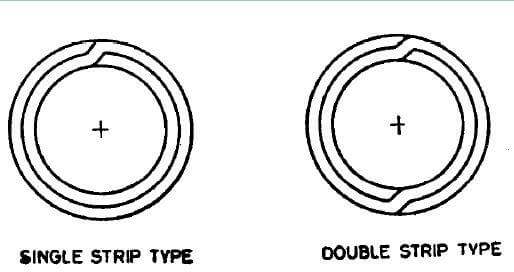
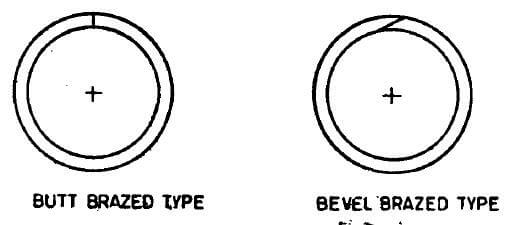
3.2 La tubería se fabricará laminando banda de acero electrolíticamente cobrizada en forma de tubos y posteriormente brazando en una atmósfera reductora.
3.3 Los tubos brazados Clase 1 se construirán como se muestra en la Fig. 1.
3.4 Los tubos brazados Clase 2 se construirán como se muestra en la Fig. 2.
4. REQUISITOS QUÍMICOS
4.1 El acero, cuando se analice de acuerdo con las partes pertinentes de IS: 228, se ajustará a los siguientes requisitos:
| Elemento | Porcentaje, máx. |
|---|---|
| Carbono | 0.10 |
| Manganeso | 0’50 |
| Fósforo | 0.035 |
| Azufre | 0.035 |
4.2 El fabricante de acero analizará cada colada para determinar los porcentajes de los elementos especificados en 4.1. La composición química así determinada se comunicará al comprador de acero, o a su representante, y se ajustará a los requisitos especificados.
5. REQUISITOS MECÁNICOS
5.1 Ensayo de tracción – Las probetas se tomarán de los extremos de los tubos (antes del trabajo en frío) y se ensayarán de acuerdo con IS : 1894-19727, y cumplirán los siguientes requisitos:
| Resistencia a la tracción | 290 N/mm2, mín. |
| Límite elástico | N/mm2, mín. |
| Alargamiento sobre una longitud calibrada de 65 mm | N/mm2, mín. |
5.2 Ensayo de aplanamiento – El ensayo se realizará de acuerdo con IS : 2328-1963:. Un anillo de no menos de 65 mm de longitud, cortado de un extremo de cada tubo seleccionado, se aplanará en frío entre dos superficies planas paralelas sin mostrar ninguna grieta o defecto, hasta que las paredes interiores estén en contacto. En el caso de tubos Clase 2, la costura se situará de modo que reciba la máxima deformación al aplanar.
5.3 Ensayo de expansión – Se realizará de acuerdo con IS : 2335-19635. Una sección de tubo de aproximadamente 50 mm de longitud resistirá ser expandida sobre un mand cónico o cono de ángulo incluido de 30”, hasta que el diámetro exterior en el extremo expandido aumente un 20 por ciento sin agrietarse o mostrar defectos. Antes del ensayo de expansión, los tubos se cortarán, con el borde recto rematado y desbarbado. El tubo y el cono permanecerán concéntricos durante los ensayos de expansión.
5.4 Ensayo de curvatura – El ensayo se realizará de acuerdo con IS : 2329-1963*. El tubo seleccionado para el ensayo resistirá la curvatura alrededor de un molde cilíndrico a través de 360”, con la línea de unión a 90° respecto al plano de curvado. El diámetro del molde será seis veces el diámetro exterior. La probeta resistirá este ensayo sin abollarse, agrietarse o desarrollar otros defectos.
5.5 Ensayo de cizalladura por curvatura – Si un trozo de tubo cortado y curvado a mano en forma de horquilla (costura en el lado interior) se corta por curvatura inversa en un radio de curvatura en una dirección perpendicular al eje de la curvatura, ni las paredes del tubo deben separarse ni la costura debe agrietarse.
5.6 Ensayo no destructivo – Los tubos se comprobarán al 100 % para detectar defectos de brazado y superficiales mediante ensayos no destructivos durante la producción (véase IS : 4853-19687 e IS : 7343-1974:).
6. ENSAYO HIDRÁULICO
6.1 Cada tubo deberá ser capaz de resistir un ensayo hidráulico durante un periodo de 5 segundos sin rastro de fallo, a una presión calculada mediante la siguiente ecuación:
P=2St/D
donde
P = presión hidráulica en N/mm2;
S = tensión admisible del material, es decir;
110 N/mm? para Clase I
45 N/mm2 para Clase II;
t = espesor de pared del tubo en mm; y
D = diámetro exterior del tubo en mm.
7. LIMPIEZA DE LA SUPERFICIE INTERIOR
7.1 Cuando lo especifique el comprador, los tubos para determinados usos, como los condensadores de refrigeración, se ajustarán a los siguientes requisitos de limpieza interior.
7.1.1 Cuando una longitud de tubo se lave interiormente con cloroformo redestilado o tricloroetileno redestilado, el residuo que quede tras la evaporación del disolvente no excederá de 0,194 g/m* de superficie interior. Para realizar el ensayo, vierta 100 ml de disolvente a través del tubo y recójalo. La longitud total del tubo ensayado no será inferior a 12,2 m, aunque esta longitud total puede obtenerse lavando varias longitudes separadas y vertiendo el mismo disolvente a través de cada una sucesivamente. Evapore el disolvente en un baño de vapor o baño de agua caliente y seque a 110 °C hasta que los vapores se eliminen por completo.
7.2 Para mantener este nivel de limpieza en el envío, la manipulación y el almacenamiento, el comprador puede solicitar al fabricante que selle los extremos de los tubos con tapones o cierres.
8. TOLERANCIAS DIMENSIONALES
8.1 Los tubos se ajustarán a las variaciones permisibles en las dimensiones que se especifican a continuación:
| Diámetro exterior | |
| Inferior a 4,8 mm | ±0.05 mm |
| De 4,8 mm hasta e inclusive 9,5 mm | ±0.08 mm |
| Más de 9,5 mm hasta e inclusive 15,9 mm | ±0.10 mm |
| Espesor de pared | |
| De 0,50 mm hasta e inclusive 0,76 mm | ±0.08 mm |
| Más de 0,76 mm hasta e inclusive 1,25 mm | ±0.09 mm |
| Longitud | |
| Hasta e inclusive 0,5 m | ±0.75 mm |
| Más de 0,5 m hasta e inclusive 1,0 m | ±1.5 mm |
| Más de 1,0 m hasta e inclusive 2,0 m | ±3.0 mm |
| Más de 2,0 m hasta e inclusive 3,0 m | ±6.0 mm |
| Más de 3,0 m | +25.0 mm -0.0 mm |
9. ACABADO
9.1 Los tubos terminados estarán limpios, lisos y redondos, tanto en el interior como en el exterior, y estarán libres de óxido, cascarilla y defectos que perjudiquen el procesamiento y la aptitud de servicio. Los tubos terminados estarán razonablemente rectos.
10. REQUISITOS SUPLEMENTARIOS
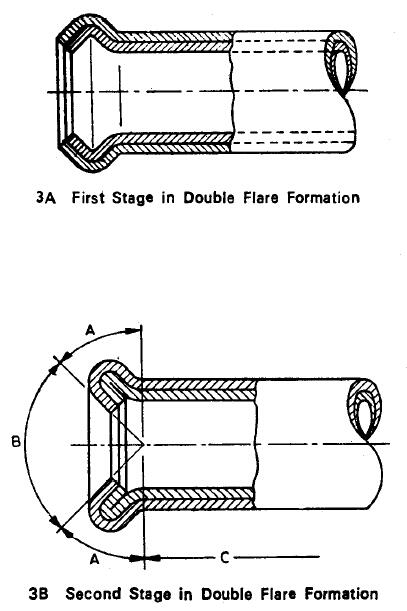
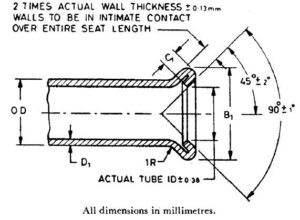
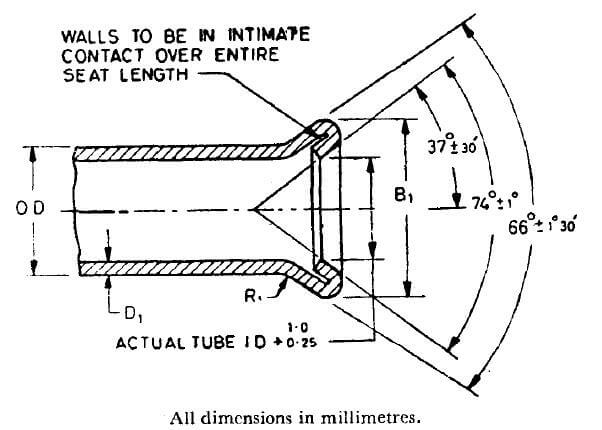
10.1 Ensayo de abocardado – Los tubos Clase 1 resistirán ser doblemente abocardados a las dimensiones que se muestran en las Tablas 1 y 2. El doble abocardado se realizará sobre extremos de tubo rectos y desbarbados, utilizando una herramienta manual o una prensa accionada, en dos etapas. En la primera etapa una herramienta forma el abultamiento (véase Fig. 3A), mientras que en la segunda etapa otra herramienta da la forma final (véase Fig. 3B).
Los tubos no se agrietarán a través de la pared en el diámetro mayor del abocardado. Una separación de la junta solapada exterior es permisible en el extremo abocardado del tubo solo en la zona A (véase Fig. 3). Esta separación no excederá de 3,0 mm de longitud y se limitará únicamente al espesor exterior. No se permite la separación de la costura en las siguientes zonas:
a) Zona B (el asiento del abocardado, definido como la superficie dentro del ángulo incluido de 90°): la superficie cónica será lisa y estará libre de grietas u otras irregularidades que pudieran causar fugas tras el montaje.
b) Zona C (la superficie más allá de la longitud del doble espesor agrietado por el abocardado).
| DIÁMETRO EXTERIOR NOMINAL | DIÁMETRO DE DOBLE ABOCARDADO, B1 | LONGITUD C1, mín. | Espesor de pared D1, máx. | |
| Máx. | Mín. | |||
| 3.18 | 5.4 | 5.0 | 1 | 0.63 |
| 4.76 | 7.1 | 6.7 | 1 | 0.71 |
| 6.35 | 9.1 | 8. 7 | 1 | 0.88 |
| 7.94 | 10.8 | 10.4 | 1.6 | 0.88 |
| 9.52 | 12.7 | 12.3 | 1.6 | 1.24 |
| 11.11 | 14.5 | 14.1 | 1.6 | 1.24 |
| 12.7 | 16.3 | 15.9 | 1.6 | 1.24 |
| 14.29 | 18.1 | 17.7 | 1.6 | 1.24 |
| 15.88 | 19.6 | 19.2 | 1.6 | 1.24 |
| DIÁMETRO EXTERIOR NOMINAL | DIÁMETRO DE DOBLE ABOCARDADO, B1 | LONGITUD C1, mín. | Espesor de pared D1, máx. | |
| Máx. | Mín. | |||
| 3.18 | 5.1 | 4.6 | 0.8±0.5 | 0.63 |
| 4.76 | 7.1 | 6.6 | 0.8±0.5 | 0.71 |
| 6.35 | 9.1 | 8.6 | 0.8±0.5 | 0.88 |
| 7.94 | 10.9 | 10.2 | 0.8±0.5 | 0.88 |
| 9.52 | 12.4 | 11.7 | 1.0±0.5 | 1.24 |
| 12.7 | 16.7 | 16.0 | 1.0±0.5 | 1.24 |
| 15.88 | 20.0 | 19.3 | 1.0±0.5 | 1.24 |
10.2 Revestimiento exterior – La superficie exterior de los tubos tendrá un revestimiento de aleación estaño-plomo en caliente o cinc electrolítico, según lo especificado por el comprador. El peso y otros requisitos del revestimiento se acordarán entre el fabricante y el comprador.
10.3 Acabado de extremos – Cuando lo especifique el comprador, los tubos terminados tendrán extremos lisos y libres de rebabas.
11. MARCADO
11.1 La siguiente información se marcará en una etiqueta o rótulo firmemente sujeto a los fardos o cajas en los que se expiden los tubos:
a) Nombre o marca comercial del fabricante,
b) Tamaño, y
c) Clase de tubos.
11.1.1 Los tubos también pueden marcarse con la Marca de Certificación ISI.
NOTA – El uso de la Marca de Certificación ISI se rige por las disposiciones de la Indian Standards Institution (Ley de Marcas de Certificación) y las Normas y Reglamentos dictados en virtud de la misma. La marca ISI en los productos cubiertos por una norma india transmite la garantía de que han sido producidos para cumplir los requisitos de esa norma bajo un sistema bien definido de inspección, ensayo y control de calidad, que es ideado y supervisado por ISI y operado por el productor. Los productos marcados ISI son también comprobados continuamente por ISI para verificar la conformidad con esa norma, como salvaguardia adicional. Los detalles de las condiciones bajo las cuales puede concederse una licencia para el uso de la Marca de Certificación ISI a los fabricantes o procesadores pueden obtenerse de la Indian Standards Institution.
12. INFORMACIÓN QUE DEBE FACILITAR EL COMPRADOR
12.1 El comprador indicará en su consulta o pedido:
a) el tamaño (diámetro exterior, espesor de pared y longitud de los tubos);
b) la clase de tubo requerida;
c) la limpieza de la superficie interior cuando se requiera;
d) el revestimiento exterior cuando se requiera; y
e) requisitos especiales, si los hay.